Ficha de referência
Tipos de fluxo
Breu, no-clean, hidrossolúvel, e qual precisa ser lavado
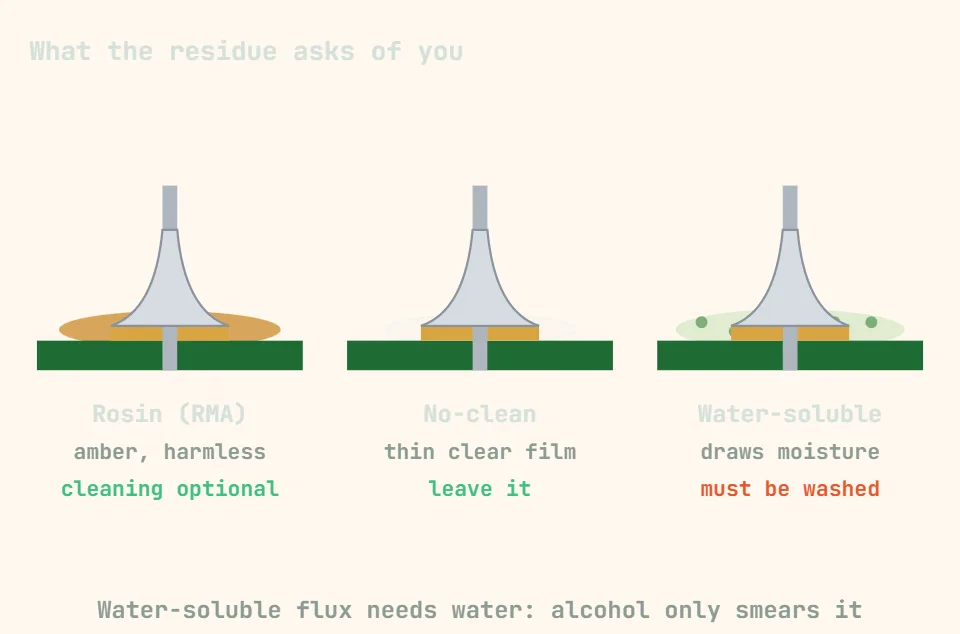
Guia de tipos de fluxo de solda
O fluxo remove o óxido superficial do cobre e dos terminais dos componentes e impede que um novo óxido se forme enquanto a junta está fundida, e é isso que permite que a solda realmente molhe o metal em vez de formar gotas. A IPC J-STD-004 classifica os fluxos em dois eixos: o veículo (breu, resina sintética, ácido orgânico ou ácido inorgânico) e o nível de atividade — mais ou menos o quão agressiva é a química de limpeza embutida. Quase tudo o que você vai encontrar na bancada cai em três famílias: à base de breu (R/RMA/RA), no-clean sintético e hidrossolúvel de ácido orgânico, além de algumas formas específicas como pasta e gel de retrabalho.
A regra que vale memorizar: o fluxo hidrossolúvel é feito mais agressivo de propósito para limpar rapidamente placas oxidadas numa linha automatizada, e essa mesma agressividade torna seu resíduo higroscópico e levemente condutor iônico se for deixado — ele deve ser lavado com água de verdade, não apenas limpo com álcool. O fluxo no-clean é o oposto por projeto: seu resíduo tem baixo teor de sólidos e é formulado para permanecer eletricamente inerte, então pode ficar na placa na maioria dos trabalhos de consumo e de uso geral. O clássico breu/RMA fica no meio — não é corrosivo em umidade normal, mas não é tão quimicamente inerte quanto o no-clean, por isso muitas vezes é limpo mesmo assim antes de verniz conformal ou de trabalhos de alta confiabilidade.
Ao fazer engenharia reversa ou reparar uma placa de histórico desconhecido, trate qualquer resíduo branco, crostoso ou esverdeado como risco de corrosão, seja qual for a família de fluxo que o gerou — quando o resíduo já parece visivelmente sujo, normalmente ele já teve tempo de atacar o que está embaixo dele.
| Tipo de fluxo | Classe IPC J-STD-004 (típica) | Ativador / nível de haletos | Resíduo típico | Exige limpeza? | Uso típico |
|---|---|---|---|---|---|
| Breu, não ativado (R) | ROL0 | Nenhum — sem halogenetos | Âmbar claro, duro/quebradiço, não condutor | Não — o resíduo é inerte | Grau legado/militar; raramente vendido sozinho hoje, em grande parte substituído pelo RMA |
| Breu levemente ativado (RMA) | ROL0 / ROL1 (sem haletos a <0.5%) | Ativadores orgânicos suaves, pouco ou nenhum halogeneto | Âmbar, de semipegajoso a duro; não corrosivo em umidade normal | Opcional — pode ficar em trabalhos gerais/de consumo; limpe antes de verniz conformal ou em placas de RF/alta tensão | O clássico fio com alma de breu e fluxo líquido para solda manual e retrabalho geral |
| Breu ativado (RA) | ROM1 (~0.5-2% de haletos) / ROH1 (>2% de haletos) | Ativadores halogenados mais fortes (cloretos/brometos) | Mais escuro; levemente higroscópico/corrosivo se deixado por muito tempo | Recomendada, especialmente para montagens de longa duração ou alta confiabilidade | Terminais oxidados ou difíceis de molhar, peças recuperadas, retrabalhos mais difíceis que o RMA não resolve |
| Hidrossolúvel / ácido orgânico (OA, WS) | ORL0-ORH1 (varia; muitas vezes moderada-alta) | Ácidos orgânicos (adípico, glutâmico etc.), frequentemente com halogenetos | Higroscópico e ionicamente condutor — absorve umidade, corrói cobre e terminais se deixado | Obrigatória — lavagem com água quente (de preferência DI, muitas vezes com saponificante e escova) poucas horas após a soldagem | Linhas de onda/refusão de alto volume com limpeza aquosa em linha; arriscado à mão, a menos que você consiga realmente lavá-lo |
| No-Clean, resina sintética de baixo teor de sólidos | REL0 / REL1 (sem haletos a <0.5%, baixa atividade) | Ativadores sintéticos suaves, sólidos mínimos | Filme fino, claro/translúcido, projetado para ser não condutor e não corrosivo | Não necessária para a maioria dos eletrônicos de consumo/uso geral; limpe antes de verniz conformal, underfill ou montagens médicas/aeroespaciais | Fluxo padrão na maioria das pastas de refusão SMT modernas, canetas de fluxo e na solda manual do dia a dia |
| Gel pegajoso No-Clean (fluxo de retrabalho/BGA) | ~Equivalente a REL0/REM0, ajustado para aderência e estabilidade térmica | Sintético, suave; resiste a várias passagens de refusão sem carbonizar | Pegajoso quando quente, filme fino e seco depois; geralmente pode ficar | Opcional; vale limpar após o reballing de BGA/QFN para remover o resíduo preso sob o encapsulamento | Reballing de BGA/QFN, retrabalho com ar quente, fixação de peças pequenas antes da refusão |
| Fluxo No-Clean de pasta SMT (veículo da pasta de solda) | Geralmente classe REL0/REL1 (o tamanho das partículas do pó da pasta, ex. Type 3-5, é uma especificação J-STD-005 separada, não a classe do fluxo) | Sintético, de baixa atividade, ajustado para resistir ao perfil de refusão | Filme leve fosco ou brilhante ao redor das juntas | Não necessária em placas típicas; limpe se o verniz conformal ou a inspeção óptica/AOI precisar de pads expostos | Montagem SMT com estêncil e retrabalho com pasta |
| Fluxo de ácido inorgânico (cloreto de zinco, "killed spirits") | INx — não indicado para eletrônica | Cloreto de zinco/cloreto de amônio, muito agressivo | Altamente corrosivo e condutor; ataca ativamente cobre e terminais com o tempo | Obrigatória, imediata, completa — melhor evitar totalmente numa PCB | Apenas solda de encanamento/chapa metálica; uma causa oculta comum de corrosão verde em placas que alguém "consertou" com o fluxo errado |
Resíduos de breu e no-clean saem com álcool isopropílico 90%+ e uma escova ou cotonete sem fiapos, mas o resíduo hidrossolúvel não — ele precisa de água de verdade (de preferência deionizada) para se dissolver, e limpá-lo só com IPA pode apenas espalhar o filme corrosivo em vez de removê-lo, um erro comum de retrabalho. O teor exato de halogenetos e a classe IPC variam conforme o fabricante, mesmo com o mesmo nome de fluxo, então trate as classificações aqui como típicas, não garantidas para um produto específico.