Ficha de referência
Soldagem e retrabalho
Ligas, temperaturas do ferro, escolha da ponta e fluxo
Soldagem e retrabalho
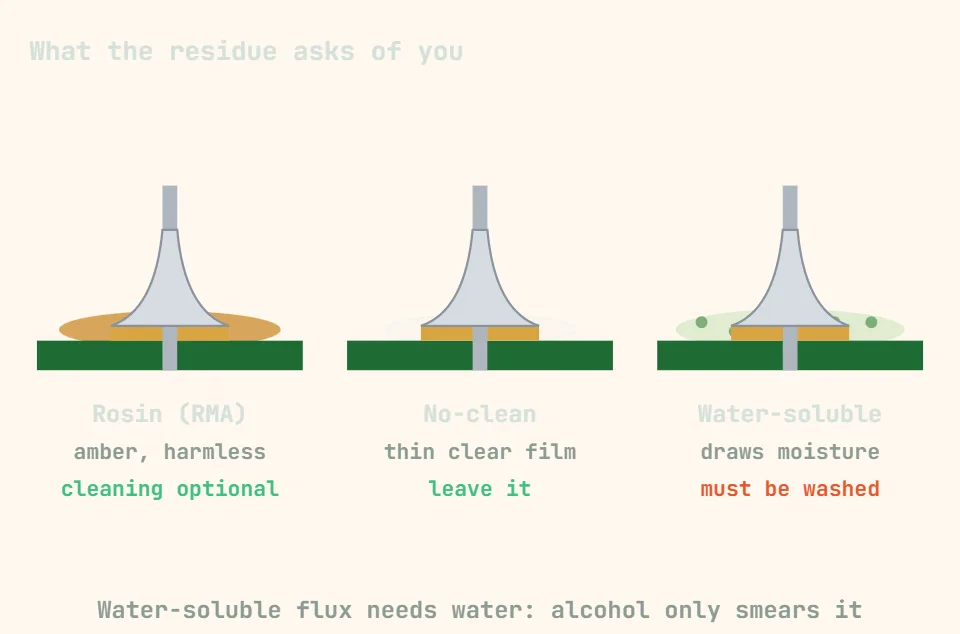
A temperatura do ferro não é a variável real — a massa térmica é. Uma junta grande num plano de terra precisa de uma ponta maior, não mais quente. O fluxo é o que faz a solda molhar o pad: breu (RMA) para uso geral, no-clean para trabalhos rápidos, hidrossolúvel só se você puder lavar a placa.
| Liga | Tipo | Fusão | Ajuste do ferro | Notas |
|---|---|---|---|---|
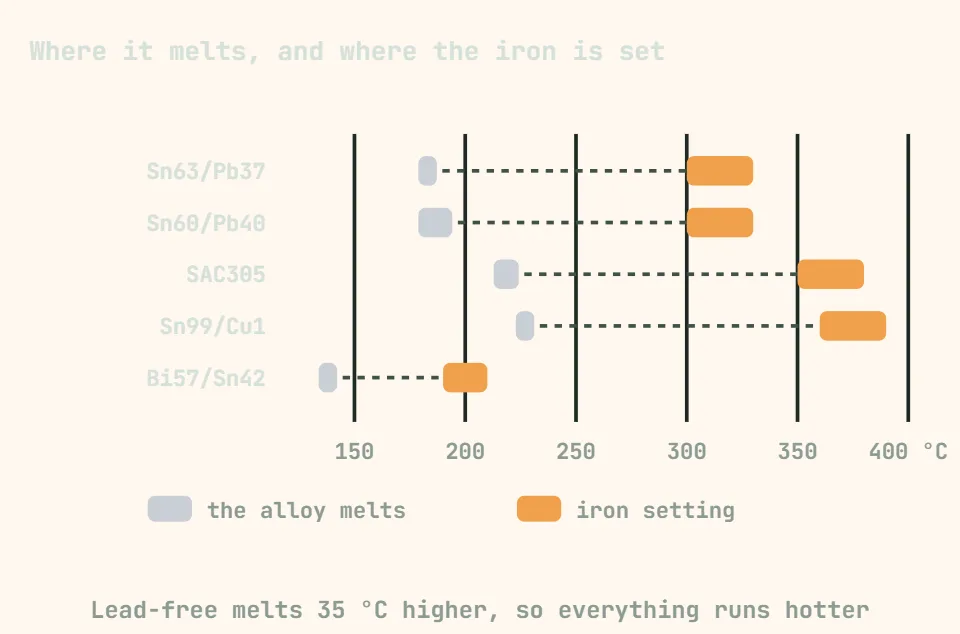
| Sn63/Pb37 | Estanho-chumbo eutético | 183 °C (sem faixa pastosa) | 300–330 °C | A mais fácil de trabalhar: derrete e solidifica numa só temperatura, juntas brilhantes |
| Sn60/Pb40 | Estanho-chumbo | 183–190 °C | 300–330 °C | Leve faixa pastosa; quase tão tolerante |
| SAC305 (Sn96.5/Ag3/Cu0.5) | Sem chumbo | 217–220 °C | 350–380 °C | Padrão RoHS. Juntas mais foscas, exige mais calor e fluxo melhor |
| Sn99/Cu1 | Sem chumbo, barata | 227 °C | 360–390 °C | Mais difícil de soldar à mão que a SAC305 |
| Bi57/Sn42/Ag1 | Baixa temperatura | 138 °C | 190–210 °C | Retrabalho perto de peças sensíveis ao calor; quebradiça, não misture com solda com chumbo |
| Tarefa | Temperatura da ponta | Formato da ponta | Tempo de contato |
|---|---|---|---|
| SMD fino (0402…0805, SOIC) | 300–320 °C com chumbo / 340–360 °C sem chumbo | Cônica ou micro-chanfrada | 1–2 s por junta |
| PTH, pads pequenos | 320–340 °C / 350–370 °C | Chanfrada de 2 mm | 2–3 s |
| Planos de terra, pads grandes, blindagens | 350–380 °C / 380–400 °C | Chanfrada de 3–5 mm — massa vence temperatura | 4–6 s |
| Malha dessoldadora | 340–370 °C | Chanfrada larga, adicione fluxo | Pare se o pad ficar acinzentado |
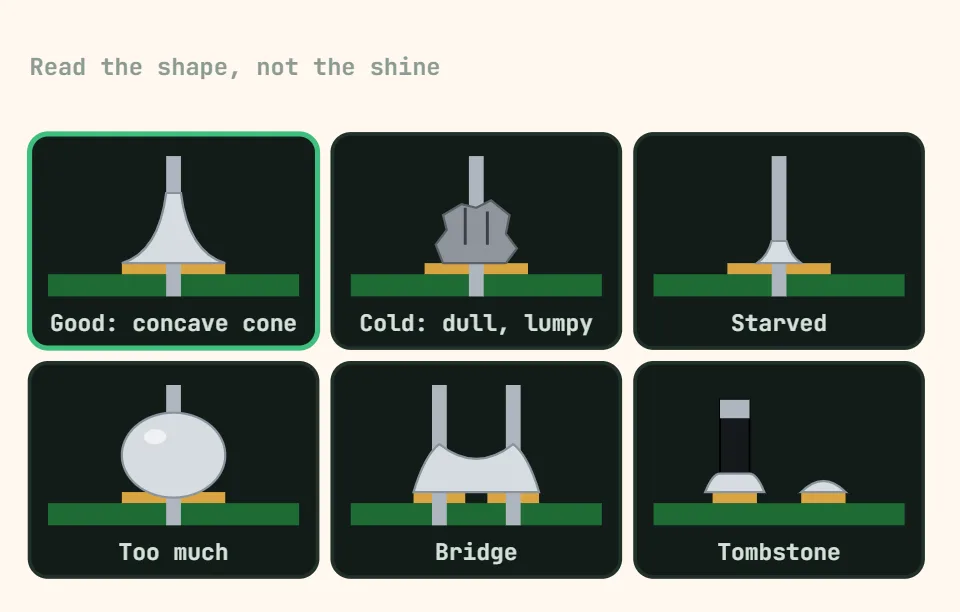
Uma solda fria fica fosca e irregular e muitas vezes mostra uma folga no terminal; reaqueça com fluxo novo em vez de adicionar solda. Sem chumbo exige cerca de 30–40 °C a mais em tudo.