Ficha de referência
Qualidade da junta de solda
Leia uma junta pela forma: fria, seca, em ponte, tombstone
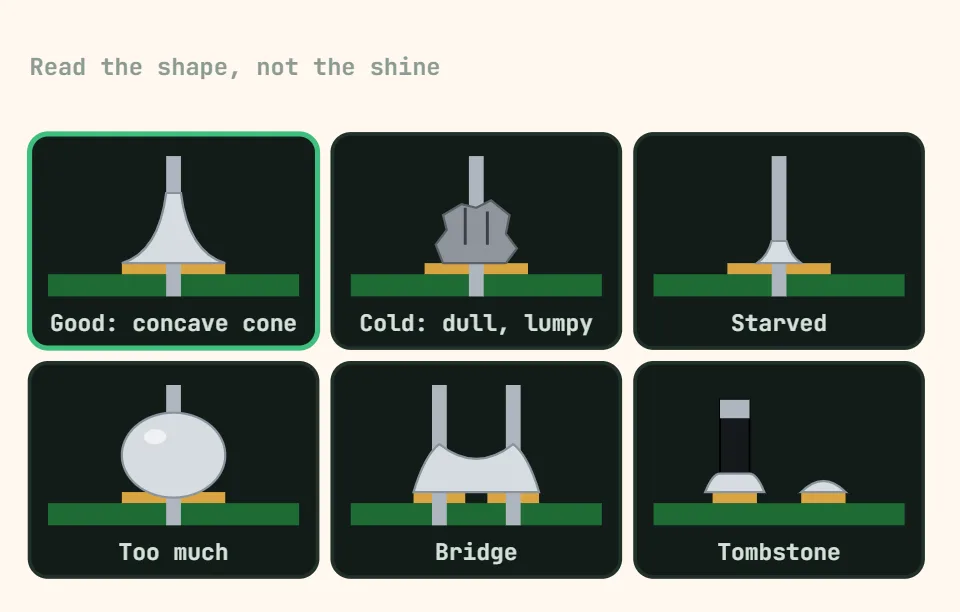
Guia de qualidade de juntas de solda
A maioria dos problemas de juntas de solda pode ser diagnosticada a olho antes de pegar o multímetro — a textura e a forma da superfície de uma junta revelam se ela refundiu direito, se mexeu ao esfriar ou se nunca aderiu ao metal por baixo. A IPC-A-610, norma que o setor de montagem usa para inspeção visual, agrupa esses defeitos pela causa raiz e não por quão alarmantes parecem, que é a abordagem desta tabela.
Alguns destes termos se sobrepõem no uso diário — "junta fria" e "junta seca" são tratadas como sinônimos em muitos textos hobby e britânicos — então, onde existe uma distinção real ela é apontada abaixo, e onde não existe, isso também é dito. O teste mecânico ainda vence o visual: uma junta boa não deve se mexer quando o terminal é pressionado de leve, e uma trinca fina em volta da base de um terminal merece refusão mesmo que meça bem eletricamente.
| Defeito | Aparência | Causa provável | Risco / o que fazer |
|---|---|---|---|
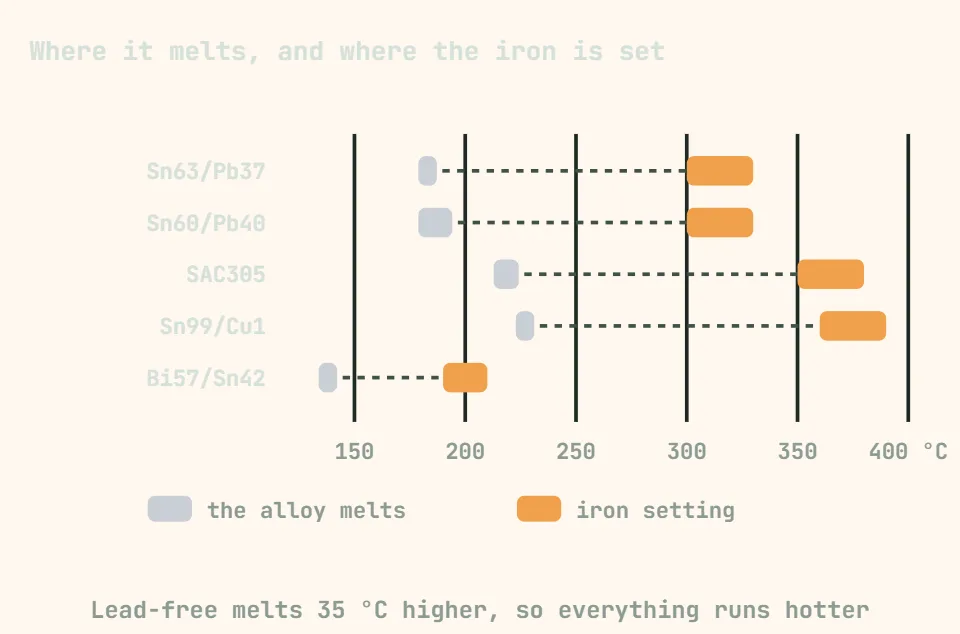
| Junta fria | Cinza fosco, granulado ou opaco em vez de um cone brilhante; muitas vezes uma bolha irregular em vez de um filete liso e afunilado. | Não chegou calor suficiente à junta — ferro frio demais, contato breve demais, ou um plano de terra/pad grande próximo drenando o calor antes de a solda fluir. | Fraca e muitas vezes de alta resistência ou intermitente. Reaqueça na temperatura correta e com fluxo novo até realmente fluir — empilhar mais solda por cima não resolve. |
| Junta seca | Textura fosca e opaca muito parecida com a de uma junta fria, mas a solda claramente tocou o metal sem aderir — parece "apoiada" no pad ou terminal em vez de fundida a ele. | O calor muitas vezes foi adequado; a superfície não — pad/terminal oxidado ou contaminado, ou fluxo esgotado antes de a junta terminar. Muitas fontes hobby e britânicas usam "junta seca" como sinônimo de junta fria — trate as duas como sobrepostas, a menos que a causa seja claramente química e não térmica. | O mesmo risco de intermitência/alta resistência da junta fria. Limpe as superfícies e refunda com fluxo novo em vez de só adicionar solda. |
| Não molhagem | A solda forma montinhos isolados, deixando cobre ou terminal nu e não molhado visível em manchas em vez de uma cobertura contínua. | Oxidação, gordura ou contaminação no metal base impediu a solda de aderir, mesmo onde o calor estava bom. | Sem ligação real onde o metal está nu. Limpe as superfícies (álcool isopropílico ou leve abrasão) e solde de novo com fluxo novo. |
| Desmolhagem | Solda que claramente molhou no início recuou para uma superfície manchada e ondulada, com espessura irregular e pontos finos — diferente da não molhagem porque cobriu o metal brevemente antes de recuar. | Contaminação presa sob a solda (resíduo de fluxo antigo, gordura) ou um perfil de calor agressivo demais que rompeu o filme molhado ao esfriar. | Cobertura fina e irregular é sinal de alerta de contaminação da placa mesmo onde a junta ainda conduz. Vale limpar a área antes de mais retrabalho. |
| Efeito tombstone | Uma pequena peça SMD de dois terminais (comumente resistores e capacitores 0402/0603) em pé como uma lápide, com um pad totalmente sem solda. | Um pad refundiu antes do outro — depósito irregular de pasta de solda, aquecimento desigual (um pad ligado a uma grande área de cobre) ou peça empurrada para fora do centro — então a tensão superficial no primeiro pad fundido levantou a peça leve. | Circuito aberto. Reaqueça, pressione a peça na horizontal e adicione um pouco de solda nova no pad levantado. |
| Ponte de solda | Uma bolha, fio ou teia fina de solda unindo dois pads ou terminais que deveriam estar separados — mais visível entre pernas de CI de passo fino ou pads próximos. | Solda demais, calor levando-a para o lado, ou um ferro arrastado sobre os pinos sem fluxo suficiente para controlar o escoamento. | Um curto-circuito. Remova com malha dessoldadora e fluxo em vez de raspar com lâmina, o que pode deixar fiapos que reaparecem depois. |
| Junta perturbada | Uma textura áspera, cristalina ou de "vidro jateado", com cristas irregulares ou uma trinca fina em volta da base do terminal. A forma geral do filete é normal — ao contrário da bolha irregular e com pouca solda de uma junta fria, aqui é a textura da superfície que está fraturada, não a forma da junta. | A junta foi movida (placa esbarrada, terminal flexionado, peça se acomodando) enquanto a solda estava entre líquida e sólida, fraturando a estrutura cristalina ao terminar de solidificar. | Parece intacta mas é mecanicamente fraca e pode falhar depois sob vibração ou flexão. Refunda totalmente e deixe esfriar sem tocar. |
| Bola de solda | Uma pequena esfera de solda solta, afastada da junta, livre na placa ou presa sob uma peça de pouca altura. | Respingo durante a refusão ou retrabalho com ar quente, ou pasta que se separou do depósito principal e nunca se juntou ao filete. | Pode rolar e fazer ponte entre pads próximos, especialmente sob peças de passo fino ou BGAs. Remova com pinça ou sucção em vez de supor que é inofensiva. |
| Solda insuficiente (junta faminta) | A solda cobre só parte do pad ou terminal — o contorno do metal ainda aparece através de um filete fino, côncavo, quase ausente. | Solda de menos, ferro retirado cedo demais, ou um processo de onda/refusão com depósito de pasta ou imersão fino demais. | Menor resistência mecânica e menos área de contato. Adicione solda e refunda em vez de deixar uma cobertura fina que só parece "limpa". |
| Excesso de solda (junta bulbosa) | Uma bolha grossa e arredondada que esconde o contorno do terminal e a forma do pad em vez de um filete liso e afunilado. | Solda demais, muitas vezes para compensar uma junta que parecia incompleta, ou simplesmente por achar que "mais solda é mais seguro". | Geralmente ainda conduz, mas pode esconder uma trinca ou vazio por baixo e pode fazer ponte com o vizinho se escorrer. Vale refundir para reduzir se atrapalhar a inspeção. |
Em solda sem chumbo (SAC305), uma junta boa normal já é mais fosca e acetinada do que uma brilhante com chumbo — não confunda esse fosco de base com uma solda fria; avalie juntas sem chumbo pela forma (um filete côncavo e liso) e pela firmeza mecânica, não pelo brilho.