संदर्भ शीट
सोल्डरिंग और रीवर्क
मिश्रधातु, आयरन तापमान, टिप का चुनाव और फ़्लक्स
सोल्डरिंग और रीवर्क
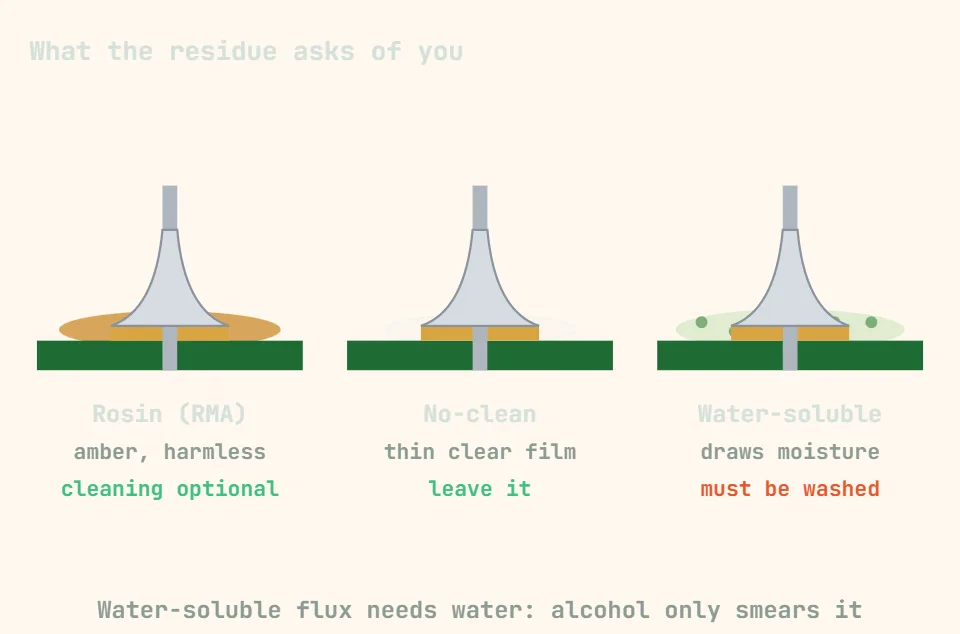
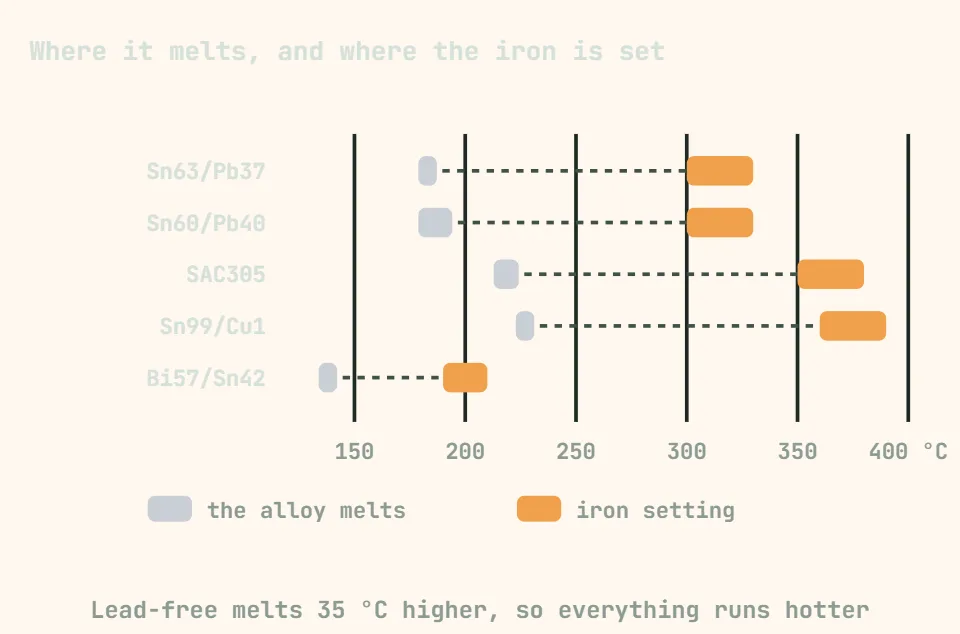
आयरन का तापमान असली चर नहीं है — थर्मल मास है। ग्राउंड प्लेन पर बड़े जोड़ को बड़ी टिप चाहिए, ज़्यादा गर्म नहीं। फ़्लक्स ही सोल्डर को पैड पर फैलाता है: सामान्य काम के लिए रोज़िन (RMA), जल्दी के काम के लिए नो-क्लीन, वॉटर-सॉल्युबल केवल तब जब आप बोर्ड धो सकें।
| मिश्रधातु | टाइप | गलनांक | आयरन सेटिंग | नोट्स |
|---|---|---|---|---|
| Sn63/Pb37 | यूटेक्टिक टिन-लेड | 183 °C (प्लास्टिक रेंज नहीं) | 300–330 °C | सबसे आसान: एक ही तापमान पर पिघलता और जमता है, चमकदार जोड़ |
| Sn60/Pb40 | टिन-लेड | 183–190 °C | 300–330 °C | हल्की पेस्टी रेंज; लगभग उतना ही सहज |
| SAC305 (Sn96.5/Ag3/Cu0.5) | लेड-फ़्री | 217–220 °C | 350–380 °C | RoHS डिफ़ॉल्ट। फीके जोड़, ज़्यादा ऊष्मा और बेहतर फ़्लक्स चाहिए |
| Sn99/Cu1 | लेड-फ़्री, सस्ता | 227 °C | 360–390 °C | SAC305 से हाथ से सोल्डर करना ज़्यादा कठिन |
| Bi57/Sn42/Ag1 | कम तापमान | 138 °C | 190–210 °C | ऊष्मा-संवेदी पार्ट्स के पास रीवर्क; भंगुर, लेड वाले सोल्डर के साथ न मिलाएँ |
| काम | टिप तापमान | टिप का आकार | होल्ड समय |
|---|---|---|---|
| बारीक SMD (0402…0805, SOIC) | 300–320 °C लेडेड / 340–360 °C लेड-फ़्री | शंक्वाकार या माइक्रो-चिज़ल | हर जोड़ पर 1–2 s |
| थ्रू-होल, छोटे पैड | 320–340 °C / 350–370 °C | 2 mm चिज़ल | 2–3 s |
| ग्राउंड प्लेन, बड़े पैड, शील्ड | 350–380 °C / 380–400 °C | 3–5 mm चिज़ल — मास तापमान से जीतता है | 4–6 s |
| डीसोल्डरिंग ब्रेड | 340–370 °C | चौड़ी चिज़ल, फ़्लक्स डालें | पैड धूसर हो तो आगे बढ़ें |
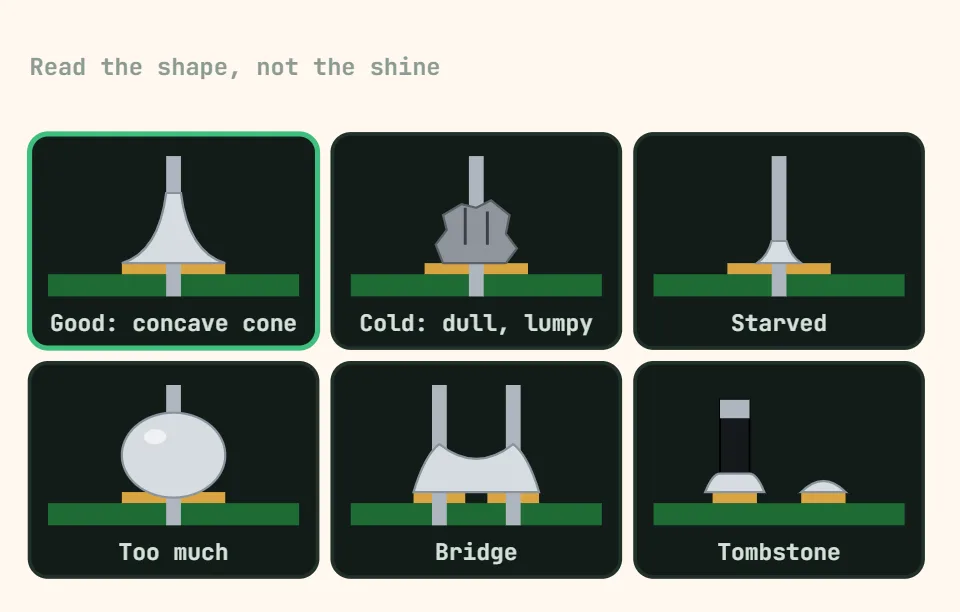
कोल्ड जोड़ फीका और ऊबड़-खाबड़ दिखता है और अक्सर लीड के पास गैप दिखाता है; सोल्डर बढ़ाने के बजाय ताज़ा फ़्लक्स के साथ दोबारा गर्म करें। लेड-फ़्री को हर जगह लगभग 30–40 °C ज़्यादा चाहिए।