Ficha de referencia
Soldadura y retrabajo
Aleaciones, temperaturas del soldador, elección de punta y flux
Soldadura y retrabajo
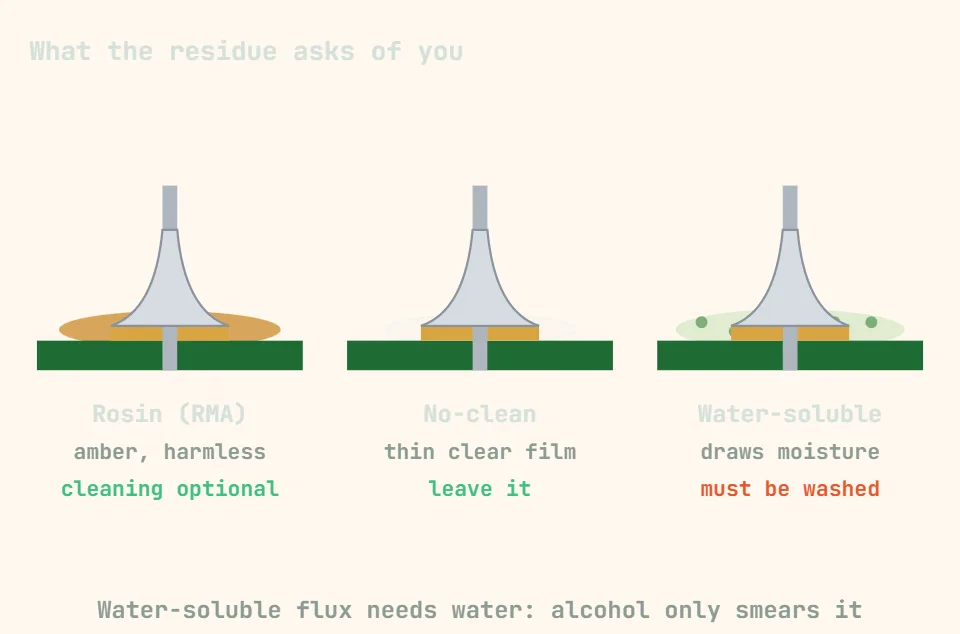
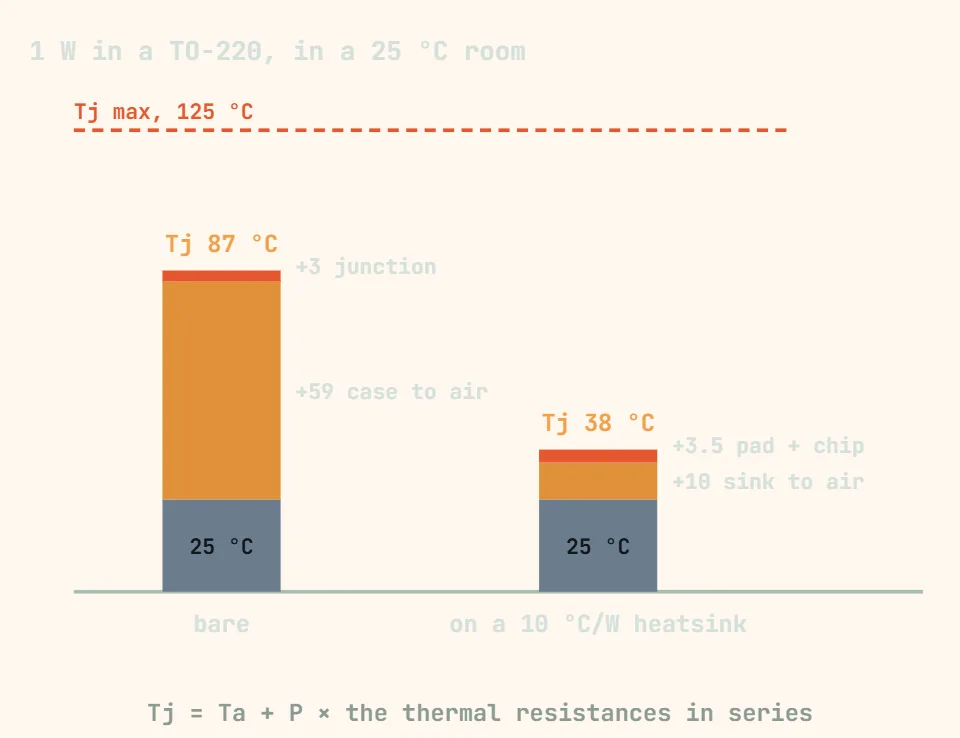
La temperatura del soldador no es la variable real — lo es la masa térmica. Una soldadura grande sobre un plano de tierra necesita una punta más grande, no más caliente. El flux es lo que hace que el estaño moje el pad: colofonia (RMA) para trabajo general, no-clean para trabajos rápidos, soluble en agua solo si puedes lavar la placa.
| Aleación | Tipo | Fusión | Ajuste del soldador | Notas |
|---|---|---|---|---|
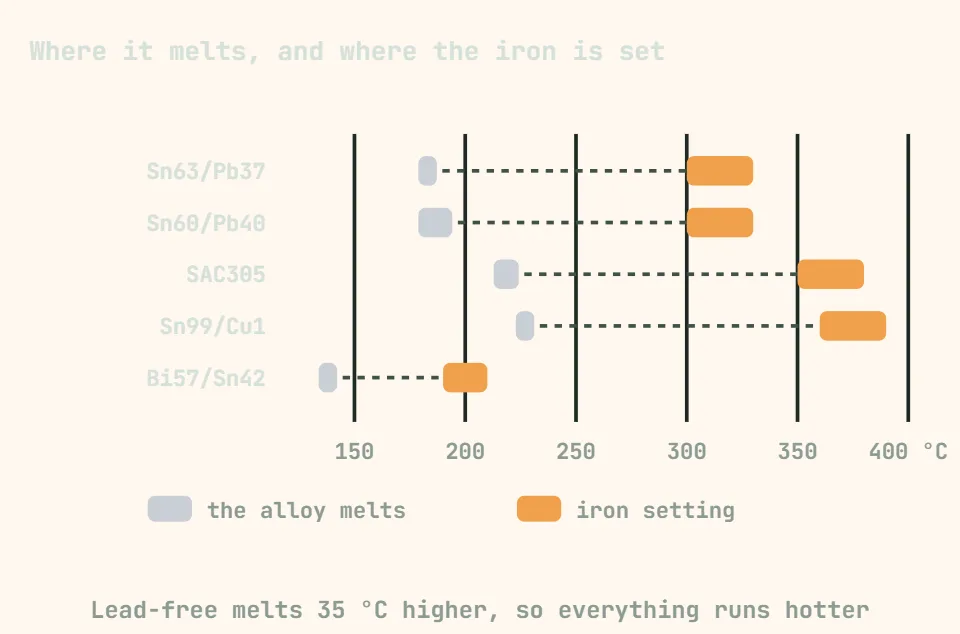
| Sn63/Pb37 | Estaño-plomo eutéctico | 183 °C (sin rango pastoso) | 300–330 °C | La más fácil de trabajar: funde y solidifica a una sola temperatura, soldaduras brillantes |
| Sn60/Pb40 | Estaño-plomo | 183–190 °C | 300–330 °C | Ligero rango pastoso; casi igual de tolerante |
| SAC305 (Sn96.5/Ag3/Cu0.5) | Sin plomo | 217–220 °C | 350–380 °C | Por defecto RoHS. Soldaduras más mates, necesita más calor y mejor flux |
| Sn99/Cu1 | Sin plomo, barata | 227 °C | 360–390 °C | Más difícil de soldar a mano que la SAC305 |
| Bi57/Sn42/Ag1 | Baja temperatura | 138 °C | 190–210 °C | Retrabajo cerca de piezas sensibles al calor; frágil, no la mezcles con estaño con plomo |
| Tarea | Temperatura de la punta | Forma de la punta | Tiempo de contacto |
|---|---|---|---|
| SMD fino (0402…0805, SOIC) | 300–320 °C con plomo / 340–360 °C sin plomo | Cónica o microcincel | 1–2 s por soldadura |
| Through-hole, pads pequeños | 320–340 °C / 350–370 °C | Cincel de 2 mm | 2–3 s |
| Planos de tierra, pads grandes, blindajes | 350–380 °C / 380–400 °C | Cincel de 3–5 mm — la masa gana a la temperatura | 4–6 s |
| Malla desoldadora | 340–370 °C | Cincel ancho, añade flux | Pasa a otra si el pad se pone gris |
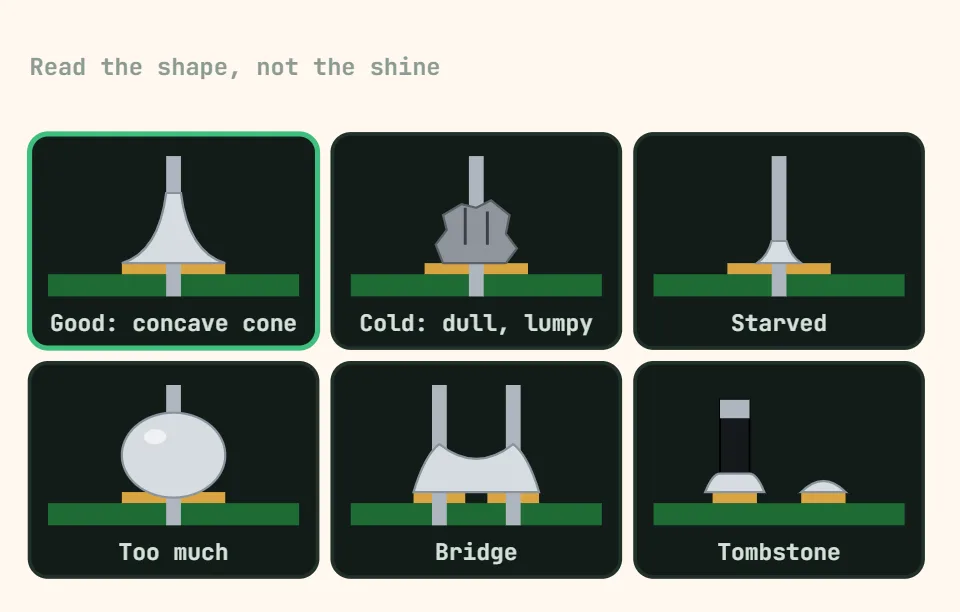
Una soldadura fría se ve mate y grumosa y a menudo deja un hueco junto a la patilla; recaliéntala con flux nuevo en vez de añadir estaño. Sin plomo necesita unos 30–40 °C más en todo.