Ficha de referencia
Tipos de flux
Colofonia, no-clean, hidrosoluble, y cuál hay que lavar
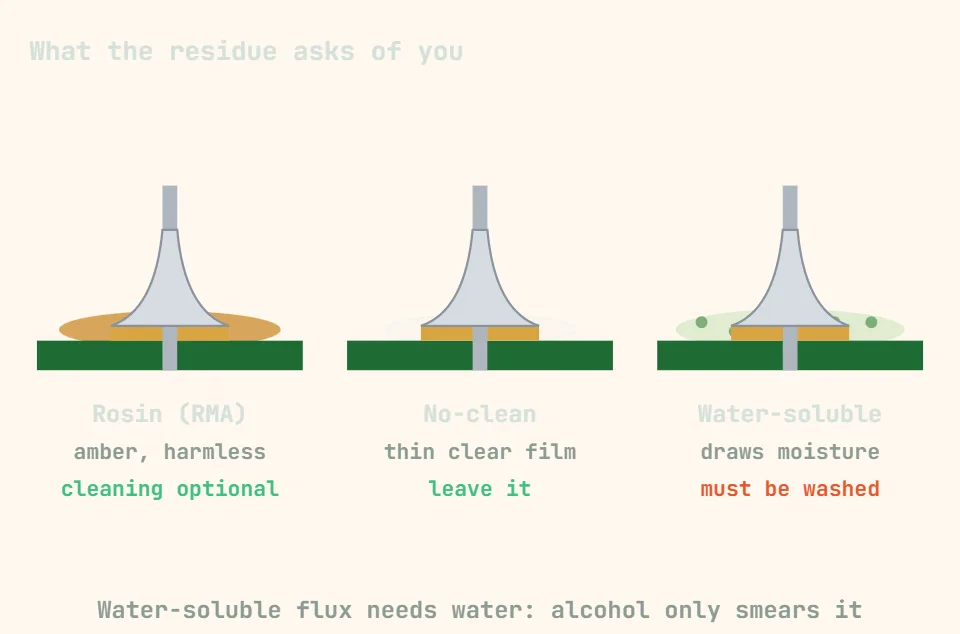
Guía de tipos de flux de soldadura
El flux elimina el óxido superficial del cobre y de las patas de los componentes, e impide que se forme óxido nuevo mientras la unión está fundida, que es lo que permite que la soldadura moje realmente el metal en lugar de formar gotas. IPC J-STD-004 clasifica los flux según dos ejes: el vehículo (colofonia, resina sintética, ácido orgánico o ácido inorgánico) y el nivel de actividad, es decir, lo agresiva que es su química de limpieza. Casi todo lo que encontrarás en un banco de trabajo pertenece a tres familias: a base de colofonia (R/RMA/RA), no-clean sintético y orgánico-ácido hidrosoluble, además de un par de formas para usos concretos como la pasta y el gel de retrabajo.
La regla que conviene memorizar: el flux hidrosoluble se hace más agresivo a propósito para limpiar rápido placas oxidadas en una línea automatizada, y esa misma agresividad hace que su residuo sea higroscópico y algo conductor iónico si se deja: hay que lavarlo con agua de verdad, no solo pasarle alcohol. El flux no-clean es lo contrario por diseño: su residuo tiene pocos sólidos y está formulado para seguir siendo eléctricamente inerte, así que puede quedarse en la placa en la mayoría de trabajos de consumo y de uso general. La colofonia clásica/RMA está en medio: no es corrosiva con humedad normal, pero no es tan químicamente inerte como el no-clean, por lo que a menudo se limpia igualmente antes de un barniz conformal o de trabajos de alta fiabilidad.
Al hacer ingeniería inversa o reparar una placa de historial desconocido, trata cualquier residuo blanco, costroso o verdoso como un riesgo de corrosión, sea cual sea la familia de flux que lo produjo: cuando el residuo ya se ve sucio, normalmente ha tenido tiempo de atacar lo que tiene debajo.
| Tipo de flux | Clase IPC J-STD-004 (típica) | Activador / nivel de haluros | Residuo típico | ¿Requiere limpieza? | Uso típico |
|---|---|---|---|---|---|
| Colofonia, no activada (R) | ROL0 | Ninguno: sin haluros | Ámbar claro, duro/quebradizo, no conductor | No: el residuo es inerte | Grado antiguo/militar; hoy rara vez se vende solo, sustituido casi siempre por RMA |
| Colofonia ligeramente activada (RMA) | ROL0 / ROL1 (sin haluros a <0.5%) | Activadores orgánicos suaves, pocos o ningún haluro | Ámbar, de semipegajoso a duro; no corrosivo con humedad normal | Opcional: se puede dejar en trabajos generales/de consumo; límpialo antes de un barniz conformal o en placas de RF/alta tensión | El hilo con alma de colofonia clásico y el flux líquido para soldadura manual y retrabajo general |
| Colofonia activada (RA) | ROM1 (~0.5-2% de haluros) / ROH1 (>2% de haluros) | Activadores de haluro más fuertes (cloruros/bromuros) | Más oscuro; algo higroscópico/corrosivo si se deja a largo plazo | Recomendado, sobre todo en montajes de larga duración o alta fiabilidad | Patas oxidadas o difíciles de mojar, piezas recuperadas, retrabajos difíciles que el RMA no resuelve |
| Hidrosoluble / ácido orgánico (OA, WS) | ORL0-ORH1 (varía; a menudo moderada-alta) | Ácidos orgánicos (adípico, glutámico, etc.), a menudo con haluros | Higroscópico y conductor iónico: absorbe humedad y corroe el cobre y las patas si se deja | Obligatorio: lavado con agua caliente (idealmente desionizada, a menudo con saponificante y cepillo) en las horas siguientes a la soldadura | Líneas de ola/reflujo de gran volumen con limpieza acuosa en línea; arriesgado a mano salvo que puedas lavarlo de verdad |
| No-clean, resina sintética de bajo contenido en sólidos | REL0 / REL1 (sin haluros a <0.5%, baja actividad) | Activadores sintéticos suaves, mínimo de sólidos | Película fina, clara/translúcida, diseñada para ser no conductora y no corrosiva | No es necesario en la mayoría de electrónica de consumo/general; límpialo antes de barniz conformal, underfill o montajes médicos/aeroespaciales | Flux por defecto en la mayoría de pastas de reflujo SMT modernas, rotuladores de flux y soldadura manual cotidiana |
| Gel pegajoso no-clean (flux de retrabajo/BGA) | ~equivalente a REL0/REM0, ajustado para adherencia y estabilidad térmica | Sintético, suave; soporta varias pasadas de reflujo sin carbonizarse | Pegajoso en caliente, película fina y seca después; normalmente se puede dejar | Opcional; conviene limpiarlo tras el rebolado de BGA/QFN para quitar el residuo atrapado bajo el encapsulado | Rebolado de BGA/QFN, retrabajo con aire caliente, fijar piezas pequeñas antes del reflujo |
| Flux no-clean de pasta SMT (vehículo de la pasta de soldar) | Normalmente clase REL0/REL1 (el tamaño de partícula del polvo de la pasta, p. ej. Tipo 3-5, es una especificación aparte, J-STD-005, no la clase del flux) | Sintético, baja actividad, ajustado para soportar el perfil de reflujo | Película ligera mate o brillante alrededor de las uniones | No es necesario en placas típicas; límpialo si el barniz conformal o la inspección óptica/AOI requieren pads limpios | Montaje SMT con pasta serigrafiada por esténcil y retrabajo con pasta |
| Flux de ácido inorgánico (cloruro de zinc, "agua fuerte matada") | INx: no apto para electrónica | Cloruro de zinc/cloruro de amonio, muy agresivo | Muy corrosivo y conductor; ataca activamente el cobre y las patas con el tiempo | Obligatorio, inmediato y a fondo; mejor evitarlo del todo en un PCB | Solo para fontanería/chapa; una causa oculta frecuente de corrosión verde en placas que alguien "arregló" con el flux equivocado |
Los residuos de colofonia y no-clean se quitan con alcohol isopropílico al 90 % o más y un cepillo o un bastoncillo sin pelusa, pero el residuo hidrosoluble no: necesita agua de verdad (idealmente desionizada) para disolverse, y limpiarlo solo con IPA puede simplemente esparcir la película corrosiva en lugar de eliminarla, un error de retrabajo frecuente. El contenido exacto de haluros y la clase IPC varían según el fabricante incluso con el mismo nombre de flux, así que toma estas clasificaciones como típicas, no garantizadas para un producto concreto.