Ficha de referencia
Calidad de las soldaduras
Lee una soldadura por su forma: fría, seca, con puente, en lápida
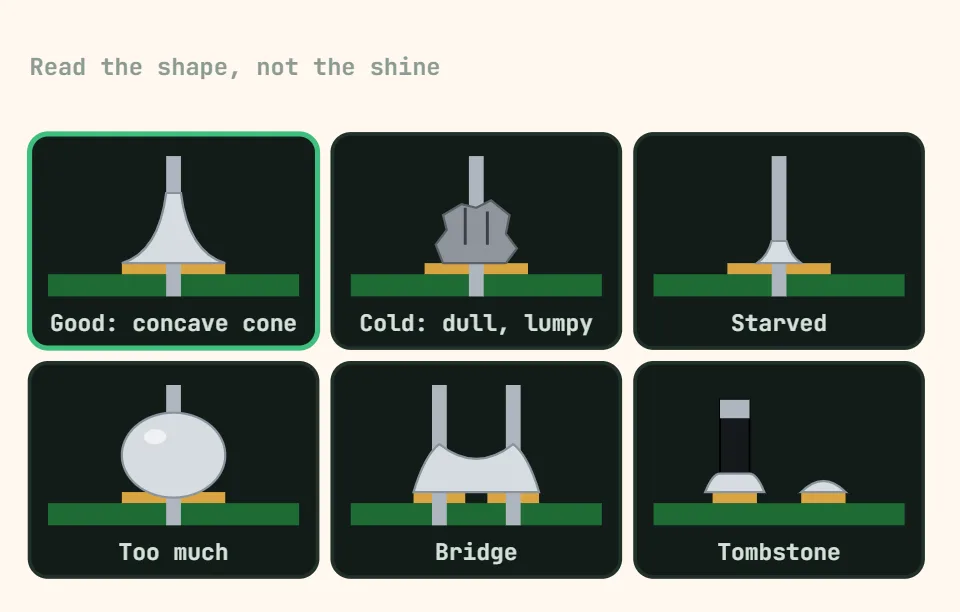
Guía de calidad de soldaduras
La mayoría de problemas de soldadura se pueden diagnosticar a simple vista antes de sacar el multímetro — la textura superficial y la forma de una unión revelan si refluyó bien, se movió al enfriarse o nunca llegó a unirse al metal de debajo. IPC-A-610, la norma que usa la industria del montaje para la inspección visual, los agrupa por causa raíz y no por lo alarmantes que parecen, que es el enfoque que sigue esta tabla.
Algunos de estos términos se solapan en el uso cotidiano — "soldadura fría" y "soldadura seca" se tratan como simples sinónimos en muchos textos de aficionados y del Reino Unido — así que donde existe una diferencia real se señala abajo, y donde no, también se dice. La prueba mecánica sigue ganando a la visual: una unión sana no debería moverse al presionar suavemente la patilla, y una grieta fina alrededor de la base de una patilla merece refundirse aunque eléctricamente mida bien.
| Defecto | Cómo se ve | Causa probable | Riesgo / qué hacer |
|---|---|---|---|
| Soldadura fría | Gris mate, granulosa o escarchada en vez de un cono brillante; a menudo una gota grumosa e irregular en vez de un filete liso y cónico. | No llegó suficiente calor a la unión — soldador demasiado frío, contacto demasiado breve, o un plano de tierra/pad grande cercano que absorbió el calor antes de que el estaño pudiera fluir. | Débil y a menudo de alta resistencia o intermitente. Recaliéntala a la temperatura correcta y con flux nuevo hasta que fluya de verdad — amontonar más estaño encima no lo arregla. |
| Soldadura seca | Textura mate muy parecida a una soldadura fría, pero el estaño claramente tocó el metal sin unirse a él — parece que está "apoyado" sobre el pad o la patilla en vez de fundido con ellos. | El calor solía ser suficiente; la superficie no — pad/patilla oxidados o contaminados, o flux agotado antes de terminar la unión. Muchas fuentes de aficionados y del Reino Unido usan "soldadura seca" como sinónimo de soldadura fría — trata ambas como solapadas salvo que la causa sea claramente química y no térmica. | El mismo riesgo de intermitencia/alta resistencia que una soldadura fría. Limpia las superficies y refunde con flux nuevo en vez de solo añadir estaño. |
| Falta de mojado | El estaño forma montículos aislados, dejando cobre o patilla desnudos y sin mojar visibles a parches en vez de un recubrimiento continuo. | La oxidación, la grasa o la contaminación del metal base impidieron que el estaño se adhiriera en absoluto, incluso donde el calor era correcto. | No hay unión real donde el metal está desnudo. Limpia las superficies (alcohol isopropílico o un ligero lijado) y vuelve a soldar con flux nuevo. |
| Deshumectación | Estaño que claramente mojó al principio se ha retirado formando una superficie moteada y festoneada con espesor irregular y zonas finas — distinto de la falta de mojado porque cubrió el metal brevemente antes de retirarse. | Contaminación atrapada bajo el estaño (restos de flux viejo, grasa) o un perfil de calor demasiado agresivo que rompió la película mojada al enfriarse. | Una cobertura fina e irregular es una señal de alarma de contaminación de la placa aunque la unión siga conduciendo. Conviene limpiar la zona antes de seguir con el retrabajo. |
| Efecto tombstone | Una pequeña pieza SMD de dos terminales (habitualmente resistencias y condensadores 0402/0603) levantada sobre un extremo como una lápida, con un pad completamente sin soldar. | Un pad refluyó antes que el otro — depósito desigual de pasta de soldar, calentamiento desigual (un pad unido a una gran zona de cobre) o una pieza descentrada — así que la tensión superficial del primer pad fundido levantó la pieza ligera. | Circuito abierto. Recalienta, presiona la pieza para dejarla plana y añade un toque de estaño nuevo al pad levantado. |
| Puente (puente de estaño) | Una gota, un filamento o una fina telaraña de estaño que une dos pads o patillas que deberían estar separados — más visible entre patillas de CI de paso fino o pads muy próximos. | Demasiado estaño aportado, el calor arrastrándolo hacia los lados, o un soldador pasado sobre los pines sin suficiente flux para mantener el flujo controlado. | Un cortocircuito. Elimínalo con malla desoldadora y flux en vez de rascar con una cuchilla, que puede dejar filamentos que reaparezcan después. |
| Soldadura movida | Una textura rugosa, cristalina o de "vidrio esmerilado" con crestas irregulares o una grieta fina alrededor de la base de la patilla. La forma general del filete es normal — a diferencia de la gota grumosa y escasa de una soldadura fría, aquí lo que está fracturado es la textura superficial, no la forma de la unión. | La unión se movió (placa golpeada, patilla doblada, una pieza que se asienta) mientras el estaño estaba entre líquido y sólido, fracturando la estructura cristalina al terminar de solidificar. | Parece intacta pero es mecánicamente débil y puede fallar después con vibraciones o flexión. Refúndela por completo y deja que se enfríe sin tocarla. |
| Bola de estaño | Una pequeña esfera de estaño suelta, separada de la unión, libre sobre la placa o encajada bajo una pieza de poca altura. | Salpicaduras durante el reflujo o el retrabajo con aire caliente, o pasta que se separó del depósito principal y nunca se unió al filete. | Puede rodar y hacer puente entre pads cercanos, sobre todo bajo piezas de paso fino o BGA. Retírala con pinzas o aspiración en vez de suponer que es inofensiva. |
| Estaño insuficiente (unión escasa) | El estaño solo cubre parcialmente el pad o la patilla — el contorno del metal aún se ve a través de un filete fino, cóncavo, casi inexistente. | Demasiado poco estaño aportado, una unión retirada demasiado pronto, o un proceso de ola/reflujo con un depósito de pasta o inmersión demasiado fino. | Menor resistencia mecánica y menos superficie de contacto. Añade estaño y refunde en vez de dejar una cobertura fina que solo parece "limpia." |
| Exceso de estaño (unión abombada) | Una gota gruesa y redondeada que oculta el contorno de la patilla y la forma del pad en vez de un filete liso y cónico. | Demasiado estaño aportado, a menudo para compensar una unión que parecía incompleta, o simplemente por pensar que "más estaño es más seguro." | Normalmente sigue conduciendo, pero puede ocultar una grieta o un hueco debajo y puede hacer puente con un vecino si se escurre. Conviene refundirla y reducirla si impide la inspección. |
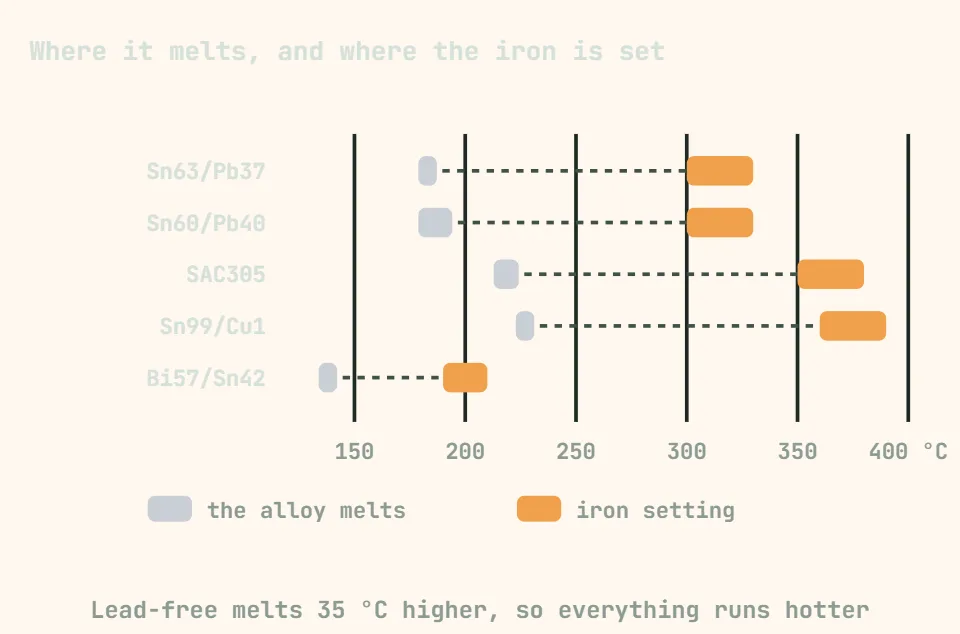
Con soldadura sin plomo (SAC305), una buena unión normal ya es más mate y de textura más satinada que una brillante con plomo: no confundas ese aspecto mate de base con una soldadura fría; juzga las uniones sin plomo por su forma (un filete cóncavo y liso) y su firmeza mecánica, no por el brillo.