Fiche de référence
Soudure et retouche
Alliages, températures du fer, choix de la panne et flux
Soudure et retouche
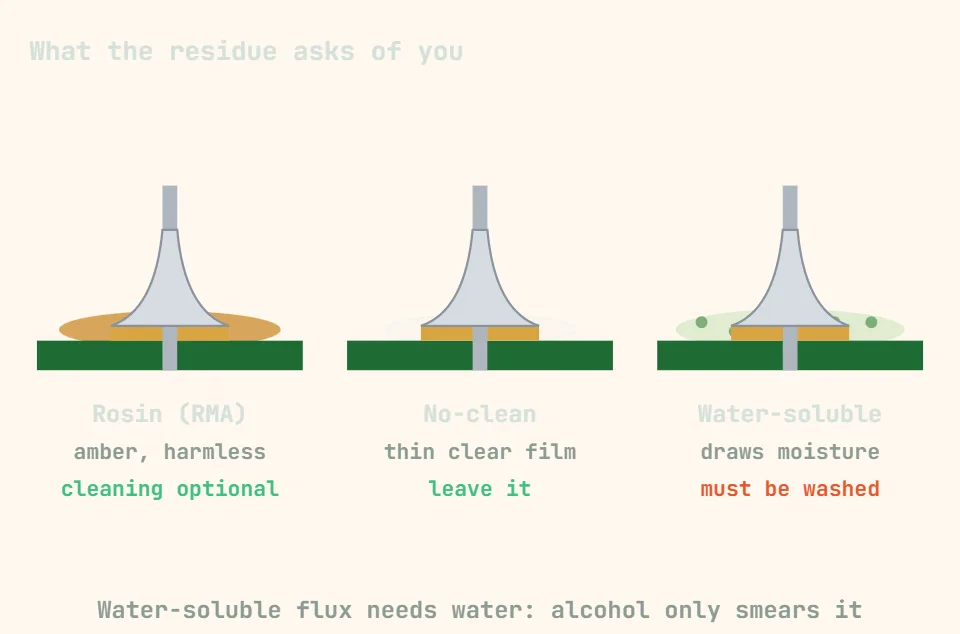
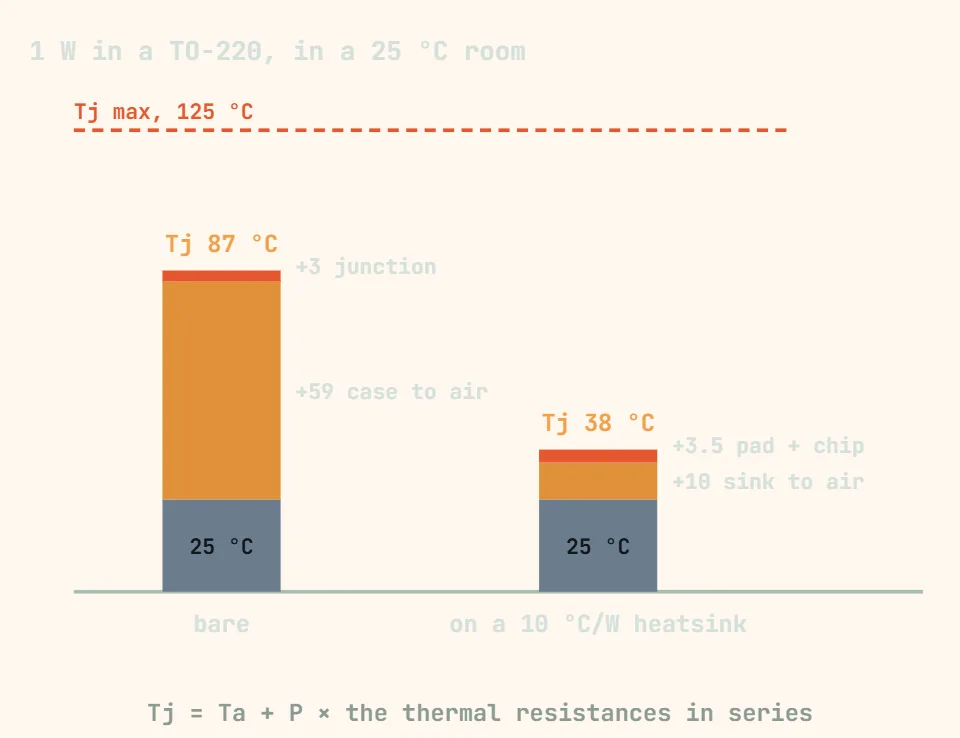
La température du fer n'est pas la vraie variable — c'est la masse thermique. Un gros joint sur un plan de masse demande une panne plus grosse, pas plus chaude. C'est le flux qui fait mouiller la soudure sur la pastille : colophane (RMA) pour le travail courant, sans nettoyage (no-clean) pour les retouches rapides, hydrosoluble seulement si vous pouvez laver la carte.
| Alliage | Type | Fusion | Réglage du fer | Notes |
|---|---|---|---|---|
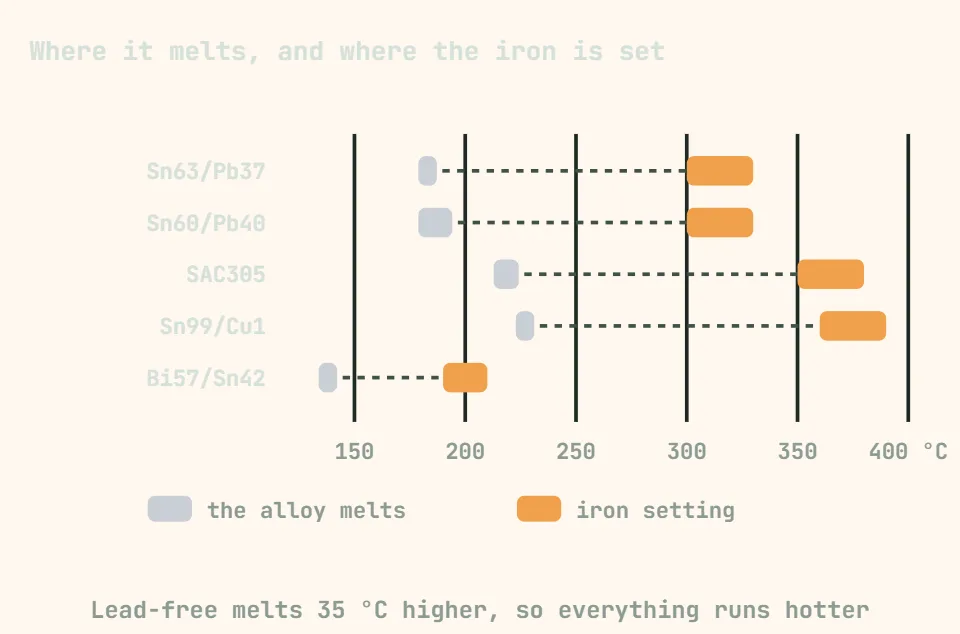
| Sn63/Pb37 | Étain-plomb eutectique | 183 °C (pas de plage pâteuse) | 300–330 °C | Le plus facile à travailler : fond et se fige à une seule température, joints brillants |
| Sn60/Pb40 | Étain-plomb | 183–190 °C | 300–330 °C | Légère plage pâteuse ; presque aussi tolérant |
| SAC305 (Sn96.5/Ag3/Cu0.5) | Sans plomb | 217–220 °C | 350–380 °C | Par défaut RoHS. Joints plus ternes, demande plus de chaleur et un meilleur flux |
| Sn99/Cu1 | Sans plomb, bon marché | 227 °C | 360–390 °C | Plus difficile à souder à la main que le SAC305 |
| Bi57/Sn42/Ag1 | Basse température | 138 °C | 190–210 °C | Retouche près de composants sensibles à la chaleur ; cassant, ne pas mélanger avec de la soudure au plomb |
| Travail | Température de panne | Forme de panne | Durée de contact |
|---|---|---|---|
| CMS fins (0402…0805, SOIC) | 300–320 °C avec plomb / 340–360 °C sans plomb | Conique ou micro-biseau | 1–2 s par joint |
| Traversant, petites pastilles | 320–340 °C / 350–370 °C | Biseau 2 mm | 2–3 s |
| Plans de masse, grosses pastilles, blindages | 350–380 °C / 380–400 °C | Biseau 3–5 mm — la masse prime sur la température | 4–6 s |
| Tresse à dessouder | 340–370 °C | Biseau large, ajoutez du flux | Passez à autre chose si la pastille grisaille |
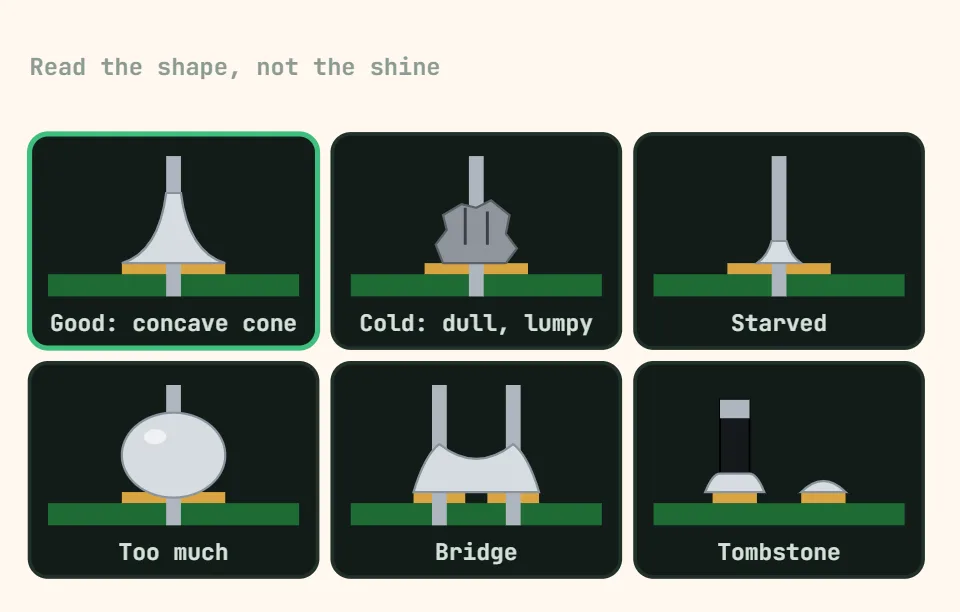
Une soudure froide paraît terne et grumeleuse et montre souvent un espace autour de la patte ; réchauffez-la avec du flux frais plutôt que d'ajouter de la soudure. Le sans-plomb demande environ 30–40 °C de plus partout.