Fiche de référence
Qualité des joints de soudure
Lisez un joint à sa forme : froid, sec, ponté, effet tombstone
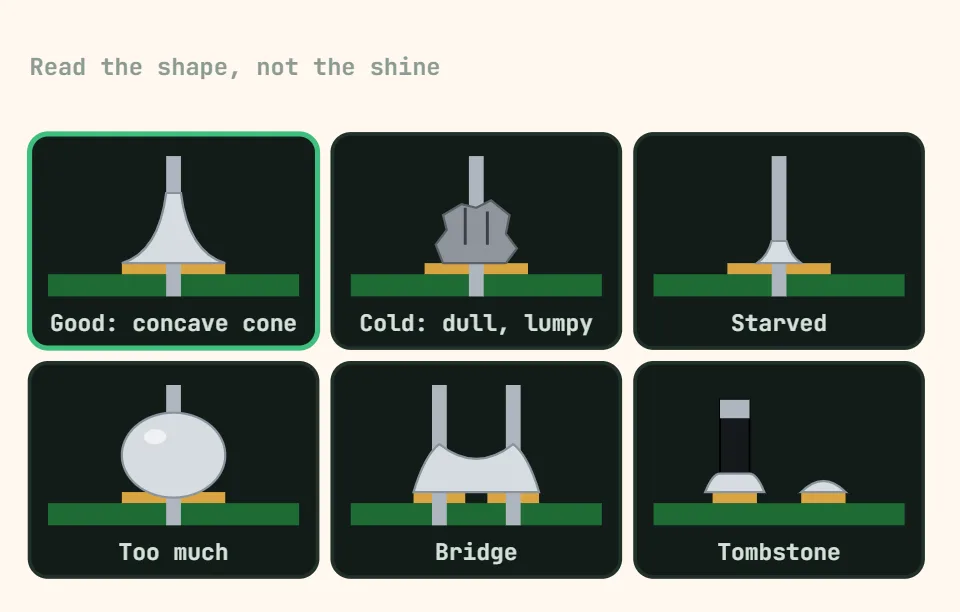
Guide de qualité des soudures
La plupart des défauts de soudure se diagnostiquent à l'œil avant même de sortir un multimètre — la texture et la forme d'un joint révèlent s'il a bien refondu, s'il a bougé en refroidissant, ou s'il ne s'est jamais lié au métal en dessous. L'IPC-A-610, la norme que l'industrie de l'assemblage utilise pour l'inspection visuelle, les classe par cause plutôt que par leur aspect inquiétant, et c'est l'approche que suit ce tableau.
Certains de ces termes se recoupent dans l'usage courant — « soudure froide » et « soudure sèche » sont traités comme de simples synonymes dans beaucoup de textes amateurs et britanniques — donc quand une vraie distinction existe, elle est signalée ci-dessous, et quand il n'y en a pas, c'est dit aussi. Le test mécanique l'emporte toujours sur le visuel : un bon joint ne doit pas bouger quand on appuie doucement sur la patte, et une fissure fine à la base d'une patte mérite d'être refondue même si elle mesure bien électriquement.
| Défaut | Aspect | Cause probable | Risque / que faire |
|---|---|---|---|
| Soudure froide | Gris terne, granuleux ou givré au lieu d'un cône brillant ; souvent une boule grumeleuse et irrégulière plutôt qu'un congé lisse et effilé. | Le joint n'a pas reçu assez de chaleur — fer trop froid, contact trop bref, ou plan de masse/grande pastille voisine qui pompe la chaleur avant que la soudure ne coule. | Fragile et souvent résistive ou intermittente. Réchauffez à la bonne température avec du flux frais jusqu'à ce qu'elle coule vraiment — rajouter de la soudure par-dessus ne la répare pas. |
| Soudure sèche | Texture terne et mate très proche de la soudure froide, mais la soudure a nettement touché le métal sans s'y lier — elle semble « posée sur » la pastille ou la patte plutôt que fusionnée avec. | La chaleur était souvent suffisante ; la surface ne l'était pas — pastille/patte oxydée ou contaminée, ou flux épuisé avant la fin du joint. Beaucoup de sources amateurs et britanniques emploient simplement « soudure sèche » comme synonyme de soudure froide — considérez les deux comme proches sauf si la cause est clairement chimique plutôt que thermique. | Même risque d'intermittence/résistance élevée qu'une soudure froide. Nettoyez les surfaces et refondez avec du flux frais plutôt que d'ajouter simplement de la soudure. |
| Non-mouillage | La soudure forme des gouttes isolées, laissant voir par endroits du cuivre ou une patte nus non mouillés au lieu d'un revêtement continu. | Oxydation, graisse ou contamination du métal de base ont empêché la soudure d'adhérer, même là où la chaleur était correcte. | Aucune vraie liaison là où le métal est nu. Nettoyez les surfaces (alcool isopropylique ou léger abrasif) et ressoudez avec du flux frais. |
| Démouillage | Une soudure qui a clairement mouillé au début s'est rétractée en une surface marbrée et festonnée, d'épaisseur irrégulière avec des zones minces — différent du non-mouillage car elle a brièvement couvert le métal avant de se retirer. | Contamination piégée sous la soudure (anciens résidus de flux, graisse) ou profil de chauffe trop agressif qui a rompu le film mouillé au refroidissement. | Une couverture mince et irrégulière est un signal d'alarme de contamination de la carte, même si le joint conduit encore. Mieux vaut nettoyer la zone avant toute autre retouche. |
| Effet tombstone | Un petit composant CMS à deux bornes (couramment des résistances et condensateurs 0402/0603) dressé sur une extrémité comme une pierre tombale, une pastille totalement non soudée. | Une pastille a refondu avant l'autre — dépôt de pâte inégal, chauffe inégale (une pastille reliée à une grande zone de cuivre), ou composant décentré — de sorte que la tension superficielle de la première pastille en fusion a redressé le composant léger. | Circuit ouvert. Réchauffez, plaquez le composant et ajoutez un peu de soudure fraîche sur la pastille soulevée. |
| Pont (pont de soudure) | Une goutte, un filament ou une fine toile de soudure reliant deux pastilles ou pattes qui devraient être séparées — surtout visible entre les pattes de circuits intégrés au pas fin ou des pastilles rapprochées. | Trop de soudure apportée, chaleur qui l'entraîne sur le côté, ou fer traîné sur les broches sans assez de flux pour contrôler l'écoulement. | Un court-circuit. Éliminez-le avec de la tresse à dessouder et du flux plutôt qu'en grattant avec une lame, ce qui peut laisser des filaments qui réapparaissent plus tard. |
| Soudure perturbée | Une texture rugueuse, cristalline ou « verre dépoli » avec des crêtes irrégulières ou une fine fissure à la base de la patte. La forme générale du congé est normale — contrairement à la boule grumeleuse et sous-remplie d'une soudure froide, c'est ici la texture de surface qui est fracturée, pas la forme du joint. | Le joint a bougé (carte heurtée, patte fléchie, composant qui se tasse) pendant que la soudure passait de liquide à solide, fracturant la structure cristalline en fin de solidification. | Paraît intacte mais est mécaniquement fragile et peut lâcher plus tard sous vibrations ou flexion. Refondez-la complètement et laissez-la refroidir sans y toucher. |
| Bille de soudure | Une petite sphère de soudure isolée, à l'écart du joint, libre sur la carte ou coincée sous un composant à faible garde. | Projection pendant la refusion ou la retouche à air chaud, ou pâte séparée du dépôt principal qui n'a jamais rejoint le congé. | Peut rouler et ponter des pastilles voisines, surtout sous des composants au pas fin ou des BGA. Retirez-la à la pince ou par aspiration plutôt que de la supposer inoffensive. |
| Soudure insuffisante (joint maigre) | La soudure ne couvre que partiellement la pastille ou la patte — le contour du métal reste visible à travers un congé mince, concave, presque absent. | Trop peu de soudure apportée, fer retiré trop tôt, ou procédé vague/refusion avec un dépôt de pâte ou de bain trop mince. | Résistance mécanique réduite et surface de contact moindre. Ajoutez de la soudure et refondez plutôt que de laisser une couverture mince qui semble juste « propre ». |
| Excès de soudure (joint bombé) | Une goutte épaisse et arrondie qui masque le contour de la patte et la forme de la pastille au lieu d'un congé lisse et effilé. | Trop de soudure apportée, souvent pour compenser un joint qui semblait incomplet, ou simplement par l'idée que « plus de soudure, c'est plus sûr ». | Généralement encore conducteur, mais il peut masquer une fissure ou un vide en dessous et ponter un voisin s'il s'affaisse. Mieux vaut le refondre pour l'amincir s'il gêne l'inspection. |
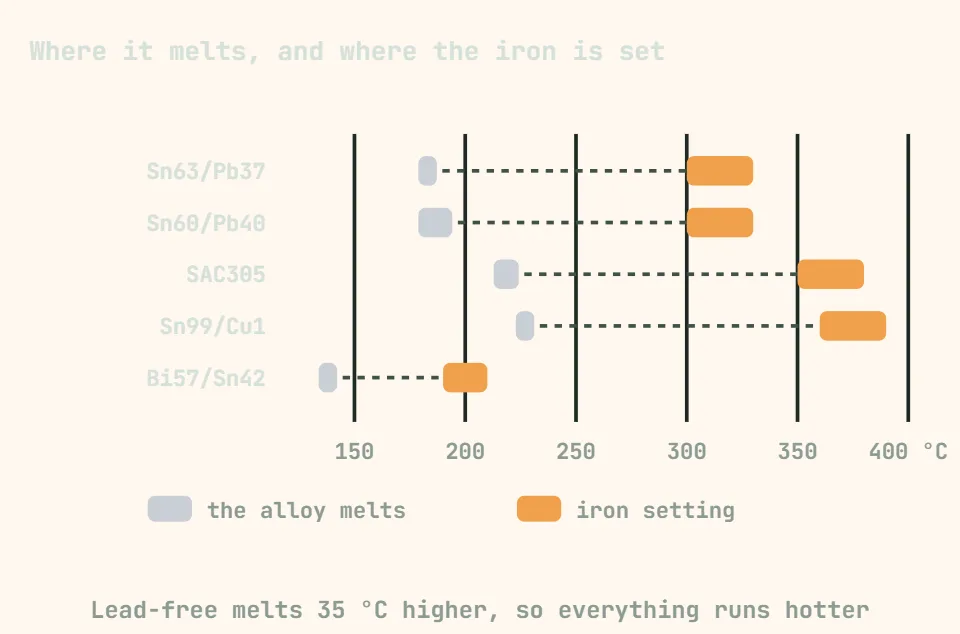
Avec une soudure sans plomb (SAC305), un bon joint normal est déjà plus terne et plus satiné qu'un joint au plomb brillant — ne confondez pas cet aspect mat de base avec une soudure froide ; jugez les joints sans plomb à leur forme (un ménisque concave régulier) et à leur solidité mécanique, pas à leur brillance.