ورقة مرجعية
اللحام وإعادة العمل
السبائك، حرارة الكاوية، اختيار الرأس والفلكس
اللحام وإعادة العمل
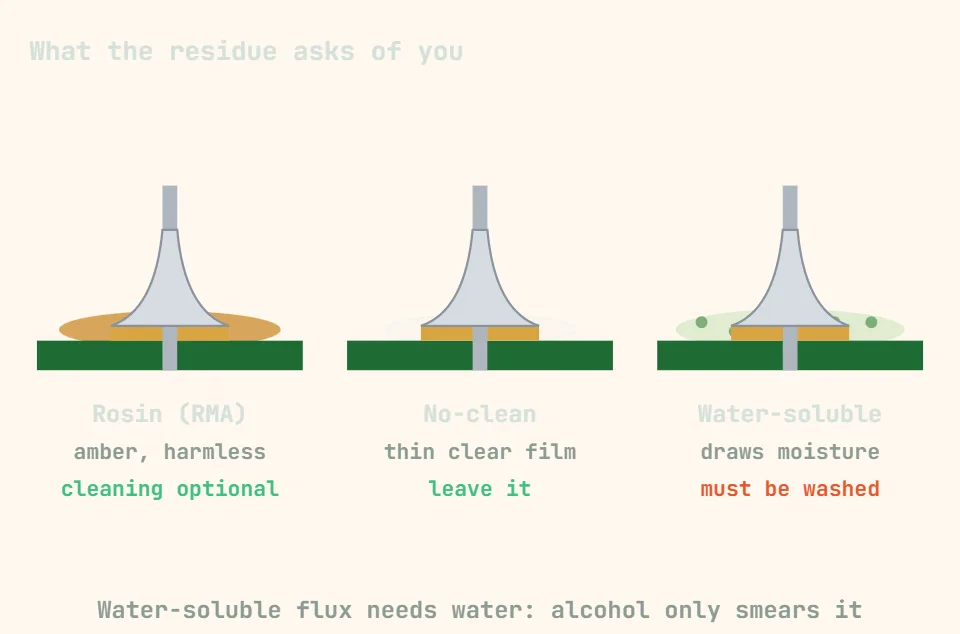
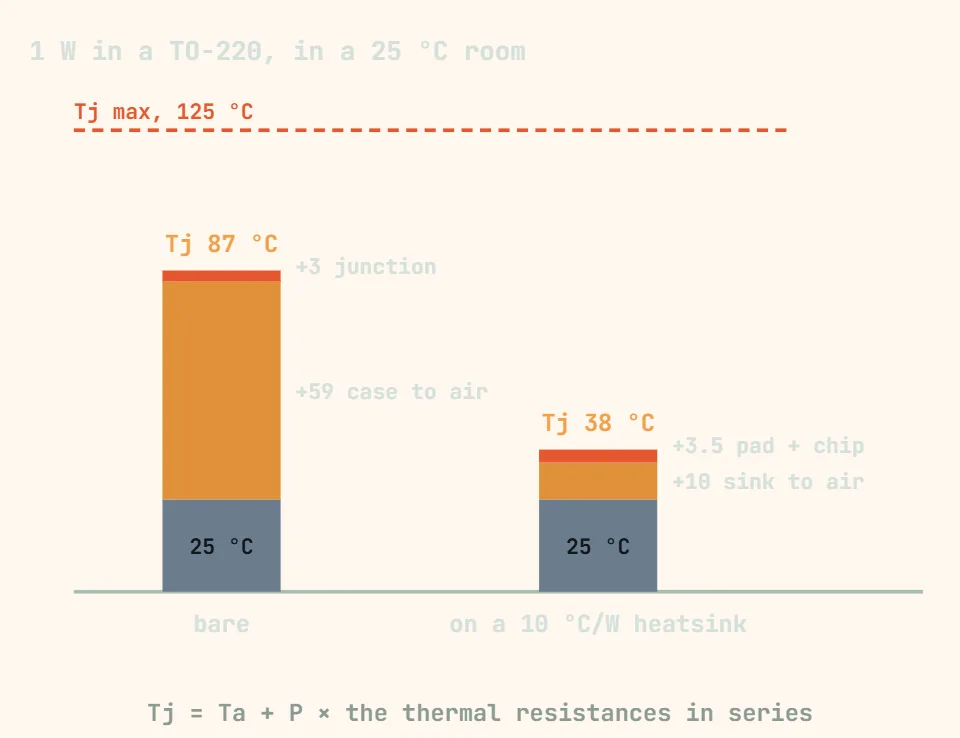
حرارة الكاوية ليست المتغيّر الحقيقي — الكتلة الحرارية هي. وصلة كبيرة على مستوى أرضي تحتاج رأسًا أكبر، لا أسخن. الفلكس هو ما يجعل القصدير يبلّل الوسادة: الراتنج (RMA) للعمل العام، وno-clean للأعمال السريعة، والقابل للذوبان في الماء فقط إن كنت تستطيع غسل اللوحة.
| السبيكة | النوع | الانصهار | ضبط الكاوية | الملاحظات |
|---|---|---|---|---|
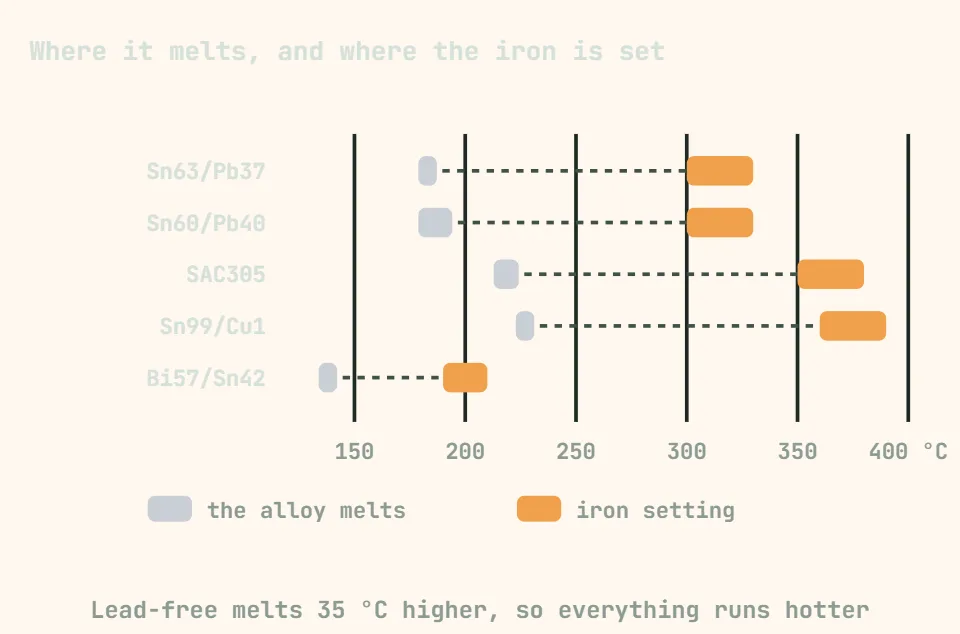
| Sn63/Pb37 | قصدير-رصاص يوتكتي | 183 °C (بلا مرحلة عجينية) | 300–330 °C | الأسهل في العمل: ينصهر ويتجمد عند درجة واحدة، وصلات لامعة |
| Sn60/Pb40 | قصدير-رصاص | 183–190 °C | 300–330 °C | مرحلة عجينية طفيفة؛ متسامح تقريبًا بالقدر نفسه |
| SAC305 (Sn96.5/Ag3/Cu0.5) | خالٍ من الرصاص | 217–220 °C | 350–380 °C | الافتراضي حسب RoHS. وصلات أبهت، يحتاج حرارة أكثر وفلكسًا أفضل |
| Sn99/Cu1 | خالٍ من الرصاص، رخيص | 227 °C | 360–390 °C | أصعب في اللحام اليدوي من SAC305 |
| Bi57/Sn42/Ag1 | منخفض الحرارة | 138 °C | 190–210 °C | إعادة العمل قرب قطع حساسة للحرارة؛ هشّ، لا تخلطه مع قصدير بالرصاص |
| المهمة | حرارة الرأس | شكل الرأس | زمن التلامس |
|---|---|---|---|
| SMD دقيقة (0402…0805، SOIC) | 300–320 °C بالرصاص / 340–360 °C بدون رصاص | مخروطي أو إزميلي دقيق | 1–2 s لكل وصلة |
| قطع ذات ثقوب، وسادات صغيرة | 320–340 °C / 350–370 °C | إزميل 2 mm | 2–3 s |
| المستويات الأرضية، الوسادات الكبيرة، الدروع | 350–380 °C / 380–400 °C | إزميل 3–5 mm — الكتلة تتغلب على الحرارة | 4–6 s |
| شريط إزالة اللحام | 340–370 °C | إزميل عريض، أضف فلكس | توقّف إن صارت الوسادة رمادية |
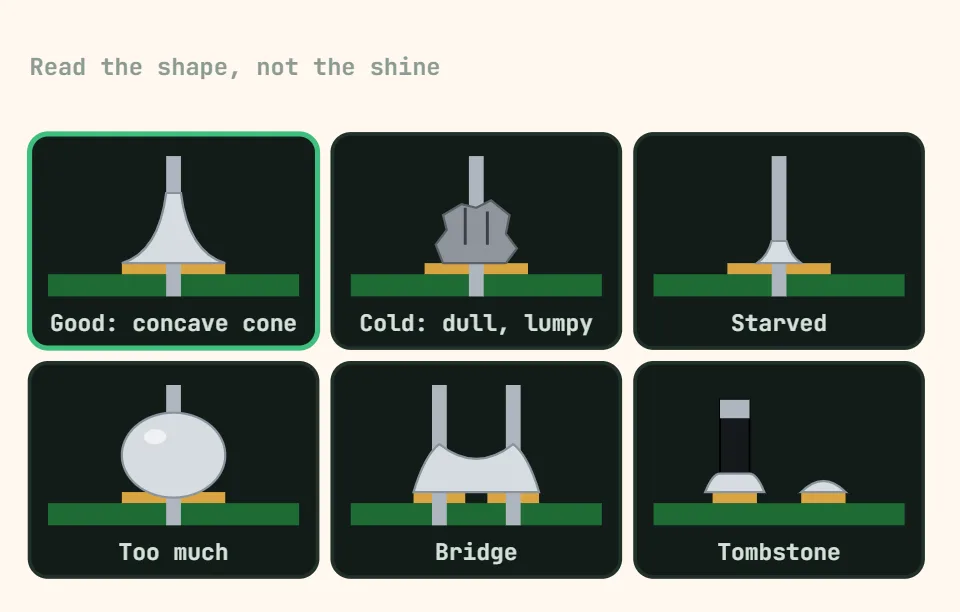
الوصلة الباردة تبدو باهتة ومتكتلة وغالبًا تُظهر فجوة عند الطرف؛ أعد تسخينها بفلكس جديد بدل إضافة قصدير. الخالي من الرصاص يحتاج نحو 30–40 °C أكثر في كل الحالات.